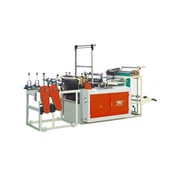
Online nakupovanie zažíva boom. To prinieslo obrovský rozdiel pre obalový priemysel. Existuje obrovský dopyt po ľahkých, pevných a lacných prepravných materiáloch. Polyetylénové poštové zásielky sú prvou voľbou pre -rozbitné položky. Nahrádzajú mnohé kartónové škatule používané pri každodennej preprave. Za týmito obyčajnými e-mailmi je zložitý proces. Využíva špeciálne stroje, ktoré pracujú samostatne. Aby ste pochopili, ako polyesterové frézy premieňajú surový plast na hotové vrecká, musíte pochopiť, ako mechanické, tepelné a digitálne systémy spolupracujú. Tieto systémy umožňujú rýchlu a neprerušovanú výrobu. Táto príručka sa zameriava na kľúčové kroky, kontroly kvality a kľúčové faktory ovplyvňujúce efektivitu. Pomáha pracovníkom priemyslu a nákupcom pochopiť výrobný proces. Pre výrobcov hodnotiacich zariadenia je výber astroj na výrobu poly mailerovpriamo určuje rýchlosť výroby, výťažnosť materiálu a celkovú efektivitu linky.
Integrácia spracovania surovín a extrúzie filmu
Niektoré spoločnosti odkupujú--rolky fólie. Mnohé vyspelé továrne si však pred výrobou vriec vyrábajú vlastné membrány. Tým sa šetria náklady na spracovanie materiálu pri zachovaní rovnomernejšej hrúbky. Proces začína plastovými časticami. Zvyčajne ide o polyetylén s nízkou hustotou alebo LDPE. Vošli do stroja zvaného extrudér. Stroj využíva teplo a rotujúcu skrutku na roztavenie plastu. Potom tlačí roztavený plast cez kruhovú formu, aby sa vytvorila súvislá trubica filmu.
Rúrka sa potom ochladí vzduchovým prstencom. Valček ho potom sploští do tvaru plochej rúrky. Ide o dodržanie rovnakej hrúbky. Ak sa zmení o viac ako 2 %, môže to spôsobiť problémy alebo vytvárať odpad pri uzatváraní vriec. Mnohé modernéstroj na výrobu poly mailerovmodely majú senzory, ktoré dokážu zistiť hrúbku fólie počas jej výroby. Tieto snímače poskytujú okamžitú spätnú väzbu riadiacemu systému stroja. Výskum ukázal, že udržanie hrúbky pod 1,5 % môže znížiť zlyhania tesnenia o 40 percent. To zvyšuje produkciu aj spokojnosť zákazníkov. Ak používate pred-vyrobený film, stroj má valčeky a vodiace lišty, ktoré udržujú materiál rovný a hladký. To zastaví vrásky alebo dislokácie pred začatím vrecovania.
Tlač a povrchová úprava
Mnoho odosielateľov pošty potrebuje značky, adresy, čiarové kódy alebo iné štítky. Ale polyetylén je tvrdý povrch atramentu. Takže stroj používa korónu. Tento proces využíva vysokofrekvenčné elektrické iskry na tenkých filmoch. Zmení povrch, takže sa naň môže prilepiť atrament. Neošetrený film má menej ako 30 dynov. Dobrá tlač vyžaduje 38 až 42 dynov.
Po úprave by mali flexotlačiarne používať vodné alebo UV atramenty. Rýchlosť zodpovedá pohyblivému filmu. Registrácia tlače zachováva servo-poháňané valce a optické senzory. Tie detekujú značky a okamžite vykonajú malé zmeny. Jednou z výhod integrovaného stroja je možnosť tlačiť a vyrábať tašky naraz. To šetrí pracovníkov aj priestor a znižuje škody pri odstraňovaní. Podľa údajov z odvetvia bola zaznamenaná 98,5 % úspešnosť prvého-prejazdu pri prvom teste, vytlačenom online a offline na výletných lodiach. Off{10}}spracovanie bolo iba 94-96 %. Je to preto, že inline stroje majú menej statických problémov a problémov s napätím. Sušiace tunely medzi tlačovou jednotkou a post{15}}tlačovou jednotkou na úpravu koróny zaisťujú, že atrament a lak zaschnú a prilepia sa k sebe ešte pred zatavením fólie. Výber astroj na výrobu poly mailerovs integrovanou možnosťou inline tlače je jedným z najefektívnejších spôsobov, ako znížiť počet manipulačných krokov a zlepšiť celkovú výťažnosť pri prvom{0}}prechode.
Utesnenie, perforácia, tvorba pier
Polymailová zásielka má samolepiace pásiky-. Pred použitím prikryte uvoľňovacou fóliou. Automatické generovanie tejto funkcie vyžaduje kombináciu niekoľkých krokov. Najprv odrežte plochú rúrku pozdĺž jedného okraja, aby ste vytvorili otvorený list. Alebo, v závislosti od dizajnu tašky, nechajte ju rúrkovú. Pery sú chlopňa, ktorá drží lepidlo na mieste. Vyrába sa so sklopnou vodiacou lištou alebo s pridanou ďalšou fóliou.
Thermalmelt lepidlo sa nanáša kontrolovaným spôsobom pomocou štrbinových alebo kotúčových nanášacích zariadení. Teplota, hrúbka a dávkovanie lepidla musia byť kontrolované. Ak je lepidla príliš málo, tesnenie sa počas prepravy zlomí. Ak je ho priveľa, vyteká a vytvára odpad. Medzitým pridajte uvoľňovaciu podšívku na lepiaci pásik. Spodné tesnenie a bočné tesnenia sú vyrobené z vyhrievaných tesniacich tyčí alebo rázových tesnení. Čas, teplota a tlak musia zodpovedať typu a rýchlosti filmu. Pomocou rotačného noža alebo laserových zárezov pridajte perforácie, ktoré sa ľahko otvárajú. Štúdie ukázali, že tesnenie-riadené servomotorom zostáva silné pri rýchlostiach 50 až 200 metrov za minútu. Avšak kvôli chybám v časovaní sa pevnosť tesnenia mechanického spojovacieho systému zníži o viac ako 120 metrov za minútu. Modernéstroj na výrobu poly mailerovdizajny sa čoraz viac spoliehajú na servo-tesniace systémy na udržanie konzistentnej integrity tesnenia pri vyšších výrobných rýchlostiach.
Automatické rezanie, stohovanie a počítanie
Po utesnení a perforácii sa súvislé pásy musia rozrezať na jednotlivé vrecia. Rotačná rezačka alebo nožové systémy rozrežú každú správu na nastavenú dĺžku. Fotoelektrické snímače používajú tlačené značky alebo perforácie na kontrolu polôh rezu. Presnosť rezania komerčných strojov je vo všeobecnosti v rozmedzí ±1 mm.
Hotový poštár choďte na stohovaciu stanicu. Tam ich spočítali, zviazali a zabalili. Automatické počítacie systémy používajú optické senzory alebo kontroly hmotnosti, aby sa zabezpečilo, že balíky sú správne. Pokročilé stroje majú systémy automatického vyzdvihnutia-a umiestňovania. Tieto sú naukladané v kartónových škatuliach alebo v zmrštených balíčkoch bez pracovníkov. Toto rieši jednu z najnáročnejších úloh vo výrobe poštových zásielok. Manuálne počítanie a balenie zvyčajne tvoria 20-30% všetkých priamych pracovných hodín. Teraz automatický stohovací systém drží krok so strojom. Tiež znížili chybu počítania pod 0,1 %.
Systémy zabezpečenia kvality a monitorovania procesov
Rýchla výroba môže byť problematická, ak sa nezistia žiadne chyby. Moderné polymailové stroje majú veľa inline kontrol. Vizuálny systém na sledovanie kvality tlače, pokrytia lepidlom, tesnenia a veľkosti papierového vrecka v reálnom čase. Podradné produkty okamžite označia alebo odmietnu. Snímače zaťaženia kontrolujú tlak tesnení. Termočlánky regulujú teplotu. Tachymeter kontroluje, či všetky pohyblivé časti bežia rovnakou rýchlosťou.
Údaje z týchto snímačov vstupujú do centrálneho systému. Systém sleduje efektivitu stroja, spotrebu materiálu a chybovosť. Prediktívna údržba využíva údaje motora, vibrácie a výkon ohrievača na predpovedanie porúch skôr, ako sa stroj vypne. Štandard 21360 Medzinárodnej organizácie pre normalizáciu (ISO) stanovuje, že takéto monitorovanie je teraz povinné pre konkurenčné baliarenské spoločnosti. Už to nie je navyše. Toto je zásadné. Zariadenia využívajúce-digitálne monitorovanie zaznamenali v prvom roku 15 až 25-percentné zvýšenie efektivity strojov. Je to hlavne preto, že je menej malých stránok a problémy sa nachádzajú rýchlejšie.
Úvahy o udržateľnosti v automatizovanej výrobe
Životné prostredie je teraz dôležitým faktorom pri výbere a prevádzke strojov. Automatizované systémy pomáhajú planéte presným spôsobom. Prísnejšie ovládanie rozchodu používa menej plastov. Presná aplikácia lepidla využíva menej chemikálií. Dobre schne a tesní, vďaka čomu každé vrecko spotrebuje menej energie. Mnohé z nových strojov môžu využívať recyklované plasty a biologicky odbúrateľné materiály. Tieto materiály však často vyžadujú rôzne nastavenia, pretože sa topia a reagujú rôznymi spôsobmi.
Je tiež dôležité znížiť množstvo odpadu počas spúšťania, prepínania a prevádzkyschopnosti. Automatická detekcia spoja, výmena kotúča a ukladanie receptov pomáha znižovať množstvo odpadu pri výmene. Priemyselné štúdie ukázali, že optimalizovaná automatizovaná výroba poštových zásielok generuje o 30-40 % menej odpadu ako polo{5}}manuálne metódy s rovnakým výstupom. Toto je hlavný problém pre zariadenia, ktoré chcú získať certifikáciu nulového odpadu alebo ktoré musia spĺňať nové pravidlá o zodpovednosti výrobcu.
Záver
Automatizovaná výroba polymailerov kombinuje vedu o polyméroch, presné stroje, tepelné inžinierstvo a digitálne ovládanie. Každý krok – od extrúzie a povrchovej úpravy až po tlač, tesnenie, rezanie a testovanie – musí byť úzko synchronizovaný. To zabezpečuje konzistentnú kvalitu za komerčne primeranú cenu. Tieto stroje sa stanú sofistikovanejšími, keďže online nakupovanie sa bude vyvíjať a environmentálne predpisy budú prísnejšie. Keď kupujúci hľadajú kapacitu, nemali by len kontrolovať rýchlosť. Musia sa tiež pozrieť na kontrolu kvality, na to, aké ľahké je zmeniť, čo dokáže stroj zvládnuť a dátové systémy. Tieto faktory určujú výkon stroja a konkurencieschopnosť stroja v čase. Či už modernizujete existujúcu linku alebo investujete do novej kapacity, vyberte si to správnestroj na výrobu poly mailerovvyžaduje vyváženú rýchlosť, flexibilitu materiálu a vstavané{0}}funkcie zabezpečenia kvality, aby zodpovedali súčasným profilom objednávok a očakávaniam budúceho rastu.
Referencie
Spoločnosť plastových inžinierov (2023).Kontrola meradla a integrita tesnenia pri vytláčaní vyfukovanej fólie. Zborník z výročnej technickej konferencie SPE.
Združenie flexibilných obalov (2022). * Správa o stave v správe flexibilného obalového priemyslu*. divízia prieskumu trhu FPA.
Journal of Journal of Applied Polymer Science (2023). Výkon mechanického tesnenia „servo vs.“ pri vysoko-premene polyetylénového vrecka. Zväzok. 140, vydanie 12.
Inštitút výrobcov baliacich strojov (2023).Trendy automatizácie v premene flexibilných obalov. PMMI Business Intelligence.
Medzinárodná organizácia pre normalizáciu (2022). # 21360; Smart Manufacturing – Referenčná architektúra*. ISO/TC 184.
::Nadácia Ellen MacArthur (2023).Flexibilné zníženie odpadu z obalov prostredníctvom optimalizácie procesov. Séria výskumu obehovej ekonomiky.