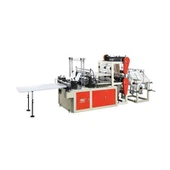
Supermarkety používajú plastové tašky alarmujúcou rýchlosťou. Stredne-veľký maloobchodný reťazec môže vo všetkých svojich predajniach použiť viac ako milión tašiek týždenne. Výrobcovia, ktorí tieto tašky dodávajú, pracujú pod neustálym tlakom. Ziskové marže sú nízke. Dodacie lehoty sú prísne. Obdobie odstávky znamenalo nielen stratu času, ale aj zákaziek. Stroj na výrobu tašiek v supermarketemodely sú nielen neefektívne, ale nedokážu bežať dostatočne rýchlo. Nie je to dobrá obchodná voľba.
Tento článok predstavuje inžiniersku a prevádzkovú metódu modernizáciestroj na výrobu tašiek pre supermarketysystémy bežia nepretržite rýchlosťou 400 jednotiek za minútu. Musí tiež udržiavať nízku rozmerovú presnosť, pevnosť tesnenia a stratu materiálu.
Rámcová nepretržitá prevádzka
Servo-poháňané pohybové systémy nahrádzajú mechanické vačky
Vintage výrobcovia tašiek používali mechanické vačkové systémy na tesnenie, rezanie a skladanie. Tieto systémy fungovali dobre, ale s jasnými obmedzeniami. Pri každej zmene produktu manuálne nastavíte kameru. Ako ubúdajú sledovatelia vačiek, ubúda aj času. Postupom času to kvalitu výstupu zhoršovalo a zhoršovalo.
Nový stroj sa takmer úplne obráti na servo-poháňaný dizajn. Každá hlavná stanica-podávač filmu, zváracia lišta, rezačka, skladací stroj a stohovač vriec-má svoj vlastný servomotor. Toto všetko koordinuje centrálny pohybový ovládač. Tým sa eliminuje mechanické spojenie medzi stanicami. Umožňuje vám tiež digitálne zmeniť nastavenia časovania v priebehu niekoľkých sekúnd. Nemusíte veci prestavovať ručne.
Výskum v rámci IEEE Transactions in Industrial Informatics ukazuje, že baliace stroje-na báze servomotorov dosiahli 99,2 % mechanickú dostupnosť počas 30 po sebe nasledujúcich dní prevádzky. Stroje poháňané vačkou sú len 94,5 %. Tento rozdiel-takmer 5 percentuálnych bodov-znamená tisíce tašiek za zmenu (IEEE, 2021).
Takáto slabá spoľahlivosť nie je dobrá pre výrobcov tašiek v supermarketoch. Určuje, či sa stretnete alebo nestihnete týždenné doručenie do distribučného centra predajne.

Konštantná dodávka materiálu prostredníctvom lietajúceho spojenia
Najväčším problémom s vrecami-k-zadným vreciam je rolovanie. Štandardné tašky na potraviny rolované v polymérovej fólii môžu pri plnej rýchlosti vydržať 20 až 45 minút. Keď sa rolovanie skončí, stroj sa buď zastaví, alebo ak má správny systém, vykoná letmé spojenie.
Keď je valec takmer prázdny, systém letového spoja ho nájde. Zrýchlilo to nový kotúč, aby zodpovedal rýchlosti. Potom prilepte konce starých roliek na začiatok nových. Celý proces nespomalí sieť ani nezastaví výstup. Na strojoch bez tejto funkcie sa vyžaduje prestoj 3 až 7 minút na každú výmenu kotúča. To sa rovná 40 až 90 minútam straty produkcie v jednej zmene.
Organizácia Spojených národov pre výživu a poľnohospodárstvo (FAO) vo svojich technických usmerneniach o efektívnosti obalového materiálu uvádza, že systémy automatického spájania znižujú odpad materiálu približne o 2,5 %. Môžu tiež výrazne zlepšiť celkovú účinnosť zariadení počas operácií hromadnej konverzie (FAO, 2022).
Automatizované načítanie zvitku a navíjanie webu
Okrem spájania je ďalším spôsobom, ako spomaliť, vloženie novej rolky filmu na uvoľňovací stojan. Celá rolka tašiek s potravinami váži 800 až 1200 kilogramov. Manuálne nakladanie a vykladanie si vyžaduje vysokozdvižný vozík, dvoch pracovníkov a prestoj 10 až 15 minút.
Novéstroj na výrobu tašiek pre supermarketysystémy majú elektrický rozmetač a hydraulické alebo pneumatické upínacie systémy. Môžu odoberať nové valce priamo z podávacieho dopravníka. Po dokončení šitia operátor spustí automatickú sekvenciu nití pásu. Toto bude utesnené prostredníctvom tanečného valčeka stroja, skladacia skladacia skladacia skladacia skladacia skladacia skladacia skladacia skladacia skladacia skladacia skladacia skladacia skladacia skladacia skladacia skladacia skladacia skladacia skladacia skladacia retaz s -poháňanou reťazou. Nemusíte ťahať rukami. Tým sa skráti čas spracovania vlákna z 15 minút na menej ako 3 minúty. Tiež eliminuje riziko zranenia pracovníkov pri ťahaní siete cez stroj, ktorý je vo výrobnom napätí.
Tepelné hospodárenie pri trvalom zaťažení
Chladenie a teplotná stabilita tyče tepelného tesnenia
Plastové vrecká na potraviny sú zatavené teplom. Každý cyklus tesnenia vyžaduje tesniacu tyč s uhlom 160-200 stupňov . Stlačí fóliu a stiahne ju späť. Pri rýchlosti 400 vriec za minútu cirkuluje tesnenie takmer sedemkrát za sekundu. Ak nebudete dobre riadiť teplo, teplota tyče bude stúpať s teplom. To vedie k nadmernému{9}}utesneniu, ktoré oslabuje fóliu vedľa pečate. V opačnom prípade to povedie k nedostatočnému utesneniu a slabému spojeniu.
Dobre navrhnutý{0}}výrobca tašiek zo supermarketu to rieši pomocou tesnení s aktívnym chladením. Chladiace kanály baru obsahujú kvapaliny-s riadenou teplotou, zvyčajne vodu alebo zmes vody-glykolu. Toto odoberá prebytočné teplo medzi cyklami. Termočlánkové snímače poskytujú-v reálnom čase spätnú väzbu regulátoru teploty na niekoľkých miestach tyče. Regulátor potom zmení výkon ohrievača v milisekundách.
Štúdia publikovaná v časopise Journal of Manufacturing Science and Engineering zistila, že v systémoch kontinuálneho tepelného tesnenia aktívna regulácia teploty znížila rozdiely v pevnosti tesnenia o 60 % v porovnaní s tyčami chladenými pasívnou konvekciou-. Prakticky tiež eliminuje chyby tesnenia za studena, ktoré sa vyskytujú vo vysokorýchlostných nechladených systémoch (ASME, 2020).
Tepelné monitorovanie ložísk a pohonu
Nepretržitý chod sa zahrieva nielen v zváracej stanici, ale aj v rotujúcich častiach stroja. Ložisko, tesniace kladičky vačiek a stojan frézy na hlavných hnacích hriadeľoch sa pri stabilnom zaťažení zahrievajú. Ak nebudete opatrní, prehriatie ložiska môže poškodiť mazací olej. To urýchľuje opotrebovanie a môže viesť k veľkým poruchám.
Vysokovýkonné{0} stroje inštalujú teplotné senzory na kľúčové ložiskové body. Keď prevádzková teplota prekročí nastavenú hranicu, riadiaci systém spustí alarm. V niektorých prípadoch samotný systém spomaľuje výrobu a chladí diely. Predídete tak poruchám bez potreby prestojov.
Prediktívna údržba a inžinierstvo prevádzkyschopnosti
Monitorovanie stavu prostredníctvom analýzy vibrácií
Rozdiel medzi plánovanou údržbou a neplánovanou poruchou je kľúčovým meradlom nepretržitej výroby. Neočakávané výpadky baliacej linky môžu stáť viac ako 200 dolárov za minútu straty produkcie. Spôsobuje tiež oneskorenie dodávky.Stroj na výrobu tašiek v supermarketejednotky sú navrhnuté tak, aby fungovali 24 hodín denne a musia odhaliť problémy skôr, ako nastanú.
Moderné stroje používajú na kľúčových častiach akcelerometre. Hlavne ložiská, prevodovka, servomotory a rezná zostava. Tieto snímače neustále zaznamenávajú vibračné signály. Keď ložisko začne praskať alebo ozubené koleso začne praskať, vzor frekvencie vibrácií sa zjavne zmení. Programy strojového{4}}učenia trénované v normálnom vibračnom režime dokážu rozpoznať tieto zmeny niekoľko dní alebo dokonca týždňov predtým, ako diely skutočne zlyhajú.
Táto Medzinárodná organizácia pre normalizáciu, na ktorú sa vzťahuje ISO 10816. Táto norma poskytuje pravidlá hodnotenia závažnosti vibrácií priemyselných strojov. Stroje postavené na nepretržité používanie sa zvyčajne zameriavajú na úrovne vibrácií pod limitom zóny ISO 10816. Automaticky varujú, keď údaj vstúpi do B (ISO, 2017).
Manažment opotrebovania nástrojov
Frézy a povrchy tyčí sú opotrebované diely. Po 8 miliónoch až 12 miliónoch cyklov môže byť potrebné vymeniť alebo vyleštiť ostrie z karbidu volfrámu vysokorýchlostného{1}}výrobcu vreciek. Teda cca 2-3 týždne nepretržitej výroby. Predikčný systém nečaká na zlú kvalitu rezu, ale vypočítava celkový rezný cyklus od poslednej výmeny nástroja. Výmena je potom naplánovaná v rámci plánovanej doby údržby.
Táto metóda spolu so štatistickými kontrolnými údajmi o presnosti veľkosti vrecka umožňuje tímu údržby vymeniť formu skôr, ako kvalita začne klesať. Tým sa nielen predĺži životnosť náradia, ale nevzniknú ani podradné produkty.
Zabezpečenie kvality rýchlosti výroby
Inline Vision Systems
Hromadná výroba je zbytočná, ak výroba nie je v súlade s predpismi. Manuálny odber vzoriek, pri ktorom sa každé 500 alebo 1 000 kusov odoberá vrecko na kontrolu, nezachytáva náhodné chyby, ktoré sa vyskytnú medzi kontrolami.
Stroj na výrobu tašiek v supermarketemodely sú vybavené inline systémami videnia pre nepretržitú výrobu. Kontrolujú každé vrecko, keď opúšťa rezaciu stanicu. Vysokorýchlostná kamera{2}}zachytí oblasť tesnenia, zvládne odrezanie a celkovú veľkosť tašky pri plnej rýchlosti. Program na spracovanie obrazu porovnáva každú tašku s referenčným modelom. Označujú problémy, ako sú neúplné tesnenia, chýbajúce rezy rukoväte, limity veľkostí alebo špinavé povrchy.
Technická špecifikácia Európskeho výboru pre normalizáciu (CEN) CEN/TS 15901 sa zaoberá automatickou optickou kontrolou pri výrobe obalov. Odporúča 100 % online kontroly produktov, ktorých štrukturálne poruchy by mohli predstavovať bezpečnostné riziko pre spotrebiteľov. Dobrým príkladom sú tašky na potraviny s ťažkými alebo horúcimi predmetmi (CEN, 2021).
Energetická účinnosť pri nepretržitom zaťažení
Prevádzka stroja celé týždne si vyžaduje veľa energie. Vysokorýchlostné linky na výrobu vreciek môžu mať výkon 25 až 40 kW. Energetická efektívnosť je preto dôležitá tak pre životné prostredie, ako aj pre rozpočet.
Stroje so servo{0}}pohonom sú prirodzene efektívnejšie ako hydraulické alebo pneumatické. Energiu využívajú len vtedy a tam, kde ju potrebujú. Regeneračný servopohon zachytáva energiu z pomalých krokov, napríklad keď je tesniaca tyč stiahnutá späť. Posielajú energiu späť do energetického systému stroja. Záložná správa napájania navyše v krátkom čase vypne nechcené časti, ako sú ohrievače, dopravné pásy a svetlá. Tým sa zníži plytvanie energiou počas prestávky.
Záver
Uspokojenie potreby hromadnej výroby nie je o budovaní rýchlejších strojov. Vyžaduje si to systémový-prístup, ktorý zohľadňuje všetky možné prekážky. Tieto kroky zahŕňajú podávanie materiálu, kontrolu tepla, opotrebovanie dielov, kontrolu kvality a spotrebu energie. Baggery zo supermarketov dosahujú stabilnú produkciu vďaka presnosti-poháňaným servomotormi, automatickej manipulácii s rolkami, aktívnemu manažmentu tepla, prediktívnej údržbe a online kontrole kvality. Toto všetko funguje spoločne, aby vrecia prúdili rýchlosťou niekoľko stoviek za minútu, v zmenách a s malou pomocou. Dobre-vyladenéstroj na výrobu tašiek pre supermarketysynchronizuje všetky tieto systémy, aby sa dosiahol konzistentný výstup pri zachovaní integrity vrecka v každej jednotke.
Keďže maloobchodné dodávateľské reťazce stále vyžadujú kratšie dodacie lehoty a dodacie lehoty, zložitosť inžinierstva tohto zariadenia bude ešte dôležitejšia pre náklady a výkon výroby flexibilných obalov.
Referencie
IEEE. (2021).Baliace stroje-poháňané servomotormi: analýza spoľahlivosti a použiteľnosti v nepretržitých výrobných prostrediach. IEEE Transactions on Industrial Informatics, 17(8), 5462-5471.
FAO (Organizácia pre výživu a poľnohospodárstvo Organizácie Spojených národov) (2022).Technické usmernenia o účinnosti obalového materiálu v maloobchodnom potravinovom dodávateľskom reťazci. Rím: FAO.
Americká spoločnosť strojných inžinierov (ASME) (2020).Aktívna tepelná regulácia v kontinuálnych systémoch tepelného tesnenia: Vplyv na zmeny pevnosti tesnenia. Journal of Manufacturing Science and Engineering, 142(11), 111004.
ISO (Medzinárodná organizácia pre normalizáciu 2017).ISO 10816: Mechanické vibrácie-Hodnotenie vibrácií stroja meraním nerotujúcich častí-. Ženeva: Medzinárodná organizácia pre normalizáciu.
CEN (Európsky výbor pre normalizáciu) (2021).CEN/TS 15901: Automatizovaná optická kontrola pri výrobe obalov-požiadavky a skúšobné metódy. Brusel: CEN.